
福硕FBL-360硬轨车床重切削应用解析
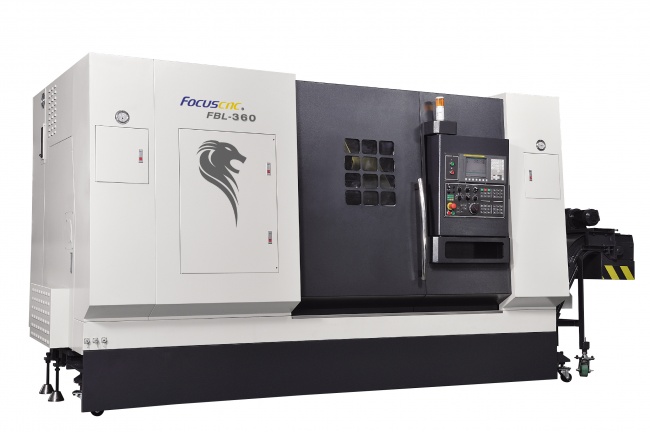
在锻件、铸件与轮毂类零件的加工现场,车床能否扛住断续切削,往往直接决定产线节拍与尺寸稳定性。福硕(FOCUS CNC)硬轨车床FBL系列中的FBL-360,正是围绕这类重切削工况开发的机型。以下从应用背景、结构基础、功能配置与选型逻辑四个层面展开梳理。
一、应用背景:重切削场景的刚性课题
行业痛点洞察是理解FBL-360定位的起点。锻件、铸件与断续切削工况中,刚性不足容易引发震刀;铝合金轮毂加工易粘刀,材质不均会导致表面纹路不稳定;精密复杂零件多工序装夹会产生二次装夹误差;线轨机型则难以同时兼顾高速快移与中切削刚性。这类问题集中在同一类生产现场,即对长时间稳定加工有要求的中小批量生产。
二、FBL-360的定位与适配工件
福硕硬轨车床FBL系列的产品定位为45°斜床身矩形硬轨车床,面向重切削、断续切削、锻件/铸件、大直径盘轴类加工。在该系列中,FBL-360对应的适用工件为轮毂、液压件与大扭力重切。同系列的FBL-360L采用加长床身,适合长轴类工件;FBL-230、FBL-200L面向中小锻件与汽摩零件;FBL-530、FBL-540面向大型工件与石油管件。整条产品线按加工能力分层,便于按工件尺寸与切削余量对位选型。
三、支撑重切削的三项结构配置
1. 床身与导轨
采用45°斜背一体铸件床身+矩形硬轨,滑道经铲花处理,高阻尼抗振,可承受大切削力,锻件、铸件断续车削不易震刀。硬轨接触面大,长期重负荷下刚性衰减慢,这是重切工况下的关键前提。斜床身同时利于排屑、减少热变形,工件装卸也更方便。
2. 主轴系统
配置齿轮箱高扭力主轴,大机型采用两段变速齿轮箱,低转速输出全马力,粗车大余量时不丢转。主轴采用多层密封结构,抗铁屑与冷却液侵蚀,延长长期使用的稳定性。
3. 刀塔与控制系统
标配液压/伺服刀塔,10/12工位;MC版本搭载BMT动力刀塔,一次装夹即可完成车、钻、铣、攻丝。刀盘为厚壁高刚性结构,适配大悬伸刀具。控制系统可选发那科/新代/西门子,支持宏程序与刚性攻丝;L型号为加长床身,适合长轴类工件。
四、同厂轮毂适配机型的横向参照
对以铝轮毂为主业的加工厂,福硕另有轮毂适配车床FBL-W系列可作为横向参照:FBL-360W22对应22寸轮毂,FBL-360W24对应24寸轮毂并可加工至26寸。该系列采用45°斜背一体箱型铸件、硬轨设计,A2-8主轴鼻端,主轴回转精度≤0.003mm,多层迷宫密封防水防铝屑;12工位液压强力刀塔支持长悬伸轮毂专门刀具,双出水+刀具中心内冷用于高效排屑,缓解铝件粘刀问题;标配轮毂专门工艺宏程序,可一次装夹完成轮毂外圆、端面、内孔与轮辋成型。
五、按工件特征选型的参考逻辑
• 大余量锻件、铸件重切削:优先考虑FBL硬轨系列,齿轮箱低转速输出全马力,粗车大余量不丢转。 • 多工序复杂零件一次成型:可考虑FNL车铣复合系列,采用滚柱线性导轨,相较普通滚珠线轨刚性提升约30%,Y轴行程±55mm,C轴小分度0.001°,支持偏心铣削、型腔、花键与曲面轮廓加工。 • 高速、高精的轻中切削精密小件:对应FCL线轨系列,面向多品种、小批量的高精度加工需求。
六、交付与服务保障
福硕成立于2000年,总部位于台中市,设计制造均在自家厂内完成,工序自主掌握,长期积累的切削工艺数据提升了调机效率。其机床以斜床身结构、高刚性与精度稳定为特征,应用集中在汽机车零件、五金扣件、电子散热模块与医疗器械零件。在大陆市场,福硕设有授权代理商体系,长三角地区主要由南京哈泰机械有限公司负责,覆盖整机销售、原厂备件与售后维修,并在苏州设有备件仓库,南京、镇江等地设有服务据点。
对以重切削、断续切削为主的加工现场而言,FBL-360的价值并不在于参数堆叠,而在于床身结构、主轴扭力与刀塔刚性三者在同一台设备上的匹配。选型时建议结合工件材质、单边余量与批量节奏逐项对照,必要时通过代理商获取原厂配置建议与备件支持。
热点搜索