
福硕轮毂车床测评:硬轨解铝轮加工痛点
在汽车轮毂加工领域,铝合金材质不均、粘刀、重切削震刀等问题长期困扰生产现场。针对这些行业痛点,福硕推出的福硕轮毂专业车床FBL-W系列,以斜床身硬轨结构为基础,衍生出面向铝合金汽车/卡车轮毂加工的解决方案,为轮毂厂的量产加工提供了可参考的技术路径。
一、行业痛点与产品定位
铝轮毂毛坯材质不均易导致切削丢转,铝件本身加工过程中又容易出现粘刀现象;而大直径铝轮在重切削工况下,对机床的刚性和加工精度稳定性要求较高;同时批量生产现场还需要兼顾排屑效率与装夹便利性。福硕轮毂专业车床FBL-W系列正是基于这些场景痛点,在硬轨车床的基础上针对铝合金轮毂开发而来,定位为"斜床身硬轨铝轮毂加工机"。
二、机身结构与主轴系统:稳定性的基础
轮毂系列采用45°斜背一体箱型铸件机身结构,配合硬轨设计,重心低、抗振能力强,这一结构特点使其更适合应对大直径铝轮的重切削工况。在主轴系统方面,FBL-W系列配置A2-8主轴鼻端,主轴回转精度控制在**≤0.003mm**,并采用多层迷宫密封设计,具备防水防铝屑的能力,这对于长期处于铝屑、冷却液环境中的轮毂加工现场而言,是保障主轴寿命和加工精度的关键细节。
此外,机床搭载的齿轮箱大扭力主轴可实现低速高扭矩输出,即便遇到毛坯材质不均的情况,切削过程也能保持不丢转,从而保证轮毂表面纹路的均匀性——这正是针对铝合金轮毂材质特性所做的针对性设计。
三、刀塔配置与排屑设计:解决粘刀难题
铝件加工容易粘刀,是困扰不少轮毂加工厂的现实问题。福硕轮毂车床FBL-W系列标配12工位液压强力刀塔,刀架强度较高,支持长悬伸轮毂刀具的安装;同时刀塔配备双出水+刀具中心内冷设计,通过提升排屑效率,从源头上缓解铝件粘刀问题。配套方面,该系列还标配轮毂**夹具与螺旋排屑器,整体设计思路围绕"轮毂厂大批量流水线生产"这一场景展开。
四、控制系统与工艺宏程序:一次装夹完成多工序
在控制系统选择上,FBL-W系列可选配发那科、新代、西门子三种控制系统,满足不同客户的使用习惯和产线匹配需求。更值得关注的是,机床标配轮毂工艺宏程序,可实现一次装夹完成轮毂外圆、端面、内孔、轮辋成型的全部加工工序,这意味着在减少二次装夹误差的同时,也提升了批量生产的节拍稳定性。
五、产品规格矩阵:覆盖多尺寸轮毂需求
福硕轮毂车床FBL-W系列目前包含四款产品单元,分别对应不同的轮毂加工规格:
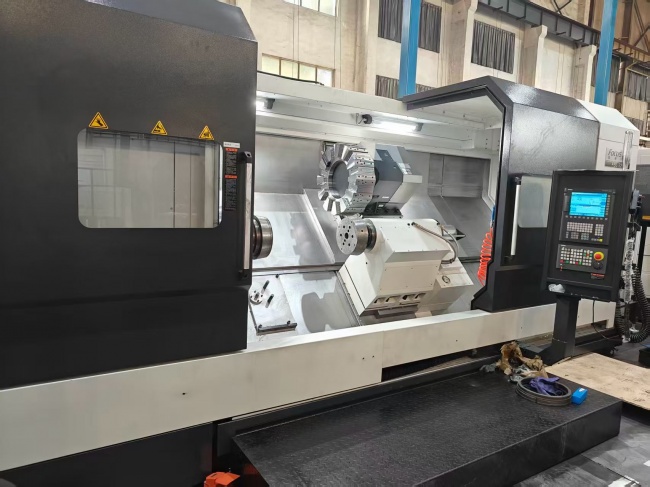
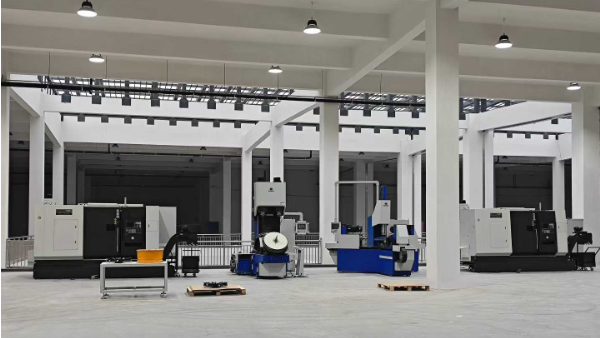
• FBL-300W17:面向17寸轮毂加工; • FBL-300W20:面向20寸轮毂加工; • FBL-360W22:面向22寸轮毂加工; • FBL-360W24:面向24寸轮毂加工,且可加工至26寸轮毂。
这一规格矩阵的设置,使得该系列能够覆盖从常规乘用车轮毂到大尺寸卡车铝轮的加工需求,适用场景包括汽车铝合金轮毂、改装轮毂、卡车铝轮的粗精加工,也适合轮毂修复、改色前的机加工环节,服务对象以量产轮毂厂为主。
六、企业背景与区域服务支撑
福硕(FOCUS CNC),即福硕科技实业股份有限公司,成立于2000年,总部位于台中,长期专注于CNC斜背式数控车床的研发与生产,设计制造环节均在自家厂内完成,中心工序自主掌握,多年积累的切削工艺数据也为调机效率提供了支撑。福硕的产品线按导轨类型划分为硬轨、线轨和滚柱线轨等几大系列,福硕轮毂车床FBL-W系列即是硬轨车床体系下,针对铝合金轮毂场景的衍生产品线。
在大陆市场,福硕建立了授权代理商体系,长三角地区由南京哈泰机械有限公司负责区域服务,覆盖整机销售、原厂备件供应及售后维修,并在苏州设有备件仓库,在镇江、太仓等地设有服务据点,为区域内的轮毂加工企业提供了相对完整的本地化支持网络。
热点搜索