
缠绕膜产线投入与鑫晖达机型阶梯配置
采购塑料流延薄膜生产设备时,设备产能配置往往需要与建厂规模、厂房面积及后续订单规划相互吻合。鑫晖达从事流延薄膜成套装备研发、整机制造与销售,并提供配套安装调试、维保与建厂整体技术方案输出。对于计划涉足或扩展拉伸缠绕膜业务的生产企业而言,选用何种规格的挤出主机与辅机,取决于投产初期的预算约束、预估订单交付周期以及连续运转过程中的电耗成本。评估机型方案时,将不同宽幅和轴数机型的设计产能与自身的实际出货节奏进行对齐,是控制早期固定资产折旧与保障交付稳定性的合理路径。
初创起步阶段的场地与能耗核算
处于初创阶段的包装制品厂或预算相对有限的投资方,通常面临厂房可用跨度较小、资金周转周期短以及初期订单量不固定的现实状况。若盲目引入过大宽幅或超高线速的设备,不止容易造成早期产能闲置,还会明显增加厂房租金与电力配电增容的固定开支。在这一阶段,核算重点应聚焦于设备占地尺寸、基础用电单耗以及对常规手用缠绕膜规格的覆盖能力。
针对小规模启动场景,鑫晖达提供了小型入门缠绕膜机组,该类机型主要为一米机型。从规格参数来看,该设备适配一至五丝的薄膜厚度范围,使用聚乙烯原料进行加工生产,设计线速为每分钟一百五十米,日产能标称在两点五至三吨之间。对于场地受限的用户,该机型提供半自动与全自动两种结构形态,其中半自动机型的整机尺寸约为长七米、宽两米、高三米,而全自动机型的整机宽度则拓展至三点五米。
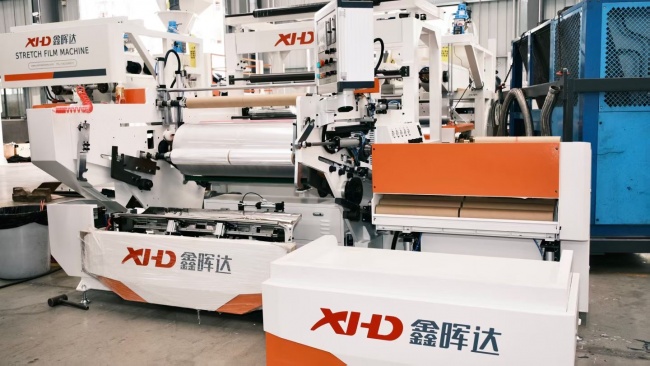
在考量运营支出时,电费在缠绕膜生产总成本中占有恒定比例。该入门机型的综合能耗指标在每吨三百八十度至四百度电之间。投资者在核对自身方案时,应结合拟建厂房的实际长宽净空间与变压器容量,评估能否容纳全自动构型所带来的宽度增幅。全自动配置虽然占地略有增加,但能减少换卷时的手工干预频次。若现有订单以本地小批量零散供应为主,此吨位级的连续产出足以覆盖基础交期,且能将试错阶段的原料积压风险控制在较低区间。
成长期中型产能与连续换卷平衡
当薄膜制造企业的月度出货量逐步爬升,或者已与固定的物流仓储客户签订持续供货合同时,日产两至三吨的产线容易成为生产瓶颈。中小型膜厂在成长期关键的矛盾,在于既需要扩充每日净产出,又必须控制因频繁换卷停机所带来的米数损耗与温控波动。薄膜挤出过程具有热惰性,每一次停机换卷若造成挤出温度与模头压力改变,重启后的过渡料往往只能降级处理或回收。
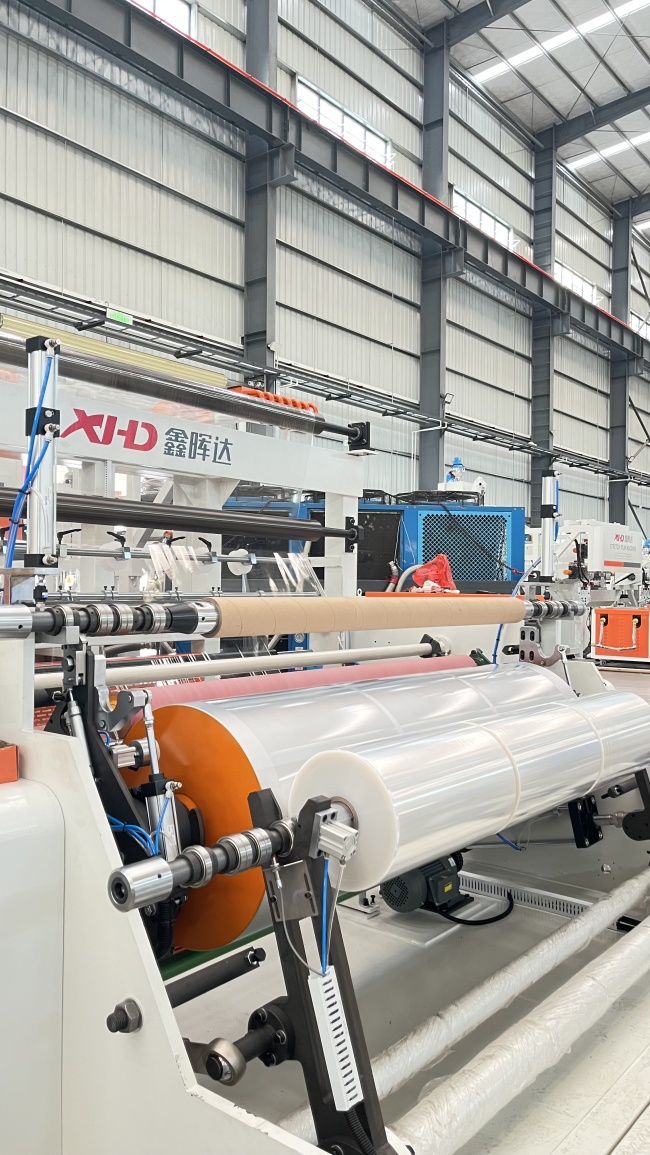
在这一产能区间,鑫晖达设计有中高速缠绕膜机型,主要对应一点五米宽幅的两轴与三轴机组。该机型的设计线速提升至每分钟两百米,日产能可达到七吨,整机外形尺寸为长十二米、宽七米、高四点五米,单吨电耗大约维持在四百度至四百三十度电的水平。其产品线在轴数结构上给出了明确区分,两轴机型适合规格切换较少、单卷米数较长的订单,而三轴机型则支持不停机换卷功能。
不停机换卷机构对于追求连续产出的成长型企业具有直观价值。在卷取轴旋转切断与新轴引膜的动作中,主挤出机无需降速停机,从而保持了模头出料的稳定流延状态,降低了因升降速导致的膜厚波动。企业在评估该机型时,应结合自身厂房的行车起吊高度与电力负荷进行测算。七米宽度的安装基准需要预留充裕的叉车流转通道与原料堆放区,日产七吨的规模也对颗粒原料的上料补给频率提出了更高要求,适合已有稳定下游仓储缠绕膜销路的工厂作为主力设备部署。
规模化扩产与高速自动化配套
大型薄膜制造企业在实施扩建工程或建设集约化生产基地时,对单台设备的产出效率、自动化集约度以及外贸标准适配性有着严苛要求。规模化生产追求的是高的单位时间产出,以摊薄车间人工管理费用并确保大宗订单集中出货。然而高线速运行对整机的机械刚性、辊筒冷却均匀度以及成品卷下线搬运带来了连锁挑战,单靠人工搬抬已无法跟上高速成卷的节奏。
鑫晖达面向大厂扩产推出的四轴高速全自动缠绕膜机组,涵盖一点五米与两米宽幅规格。该机组的设计线速达到每分钟四百五十米,日产能在十至十二吨之间,整机尺寸为长十四米、宽七点五米、高五米,单吨耗电量指标在四百五十度电左右。该机组标配全自动不停机换卷机构,并可根据车间自动化要求选配机械手自动装卸成品卷装置。在应用方向上,该机型除了生产普通物流打包膜外,还能对应出口高粘性缠绕膜与牧草保鲜膜的生产要求,其中两米宽幅机型在外贸出口型薄膜企业中应用宽泛。
引入此类高速大吨位机组时,采购方需要重点复核车间地坪承重平整度以及冷水系统的供冷通量。由于线速高达每分钟四百五十米,熔融物料在流延辊上的贴附与定型时间被大幅压缩,若冷却循环不足,极易引发收卷内应力过大或膜层发粘变形。选配的自动化机械手能够直接接管重达数十公斤的成品卷,解决人工反复搬抬造成的劳动力疲劳与安全隐患,使高速生产节拍得以不间断维持。
后道工序衔接与辅助设备校验
缠绕膜主机设备所产出的薄膜,通常是以大直径母卷形式下线。但在实际终端零售与日常手工打包应用中,市场需求更多体现为小重量、不同管径规格的零售手用卷。依靠主机无法直接产出标准规格的零售成品,因此在制定产线设备预算时,后处理分切设备与保障膜面精度的辅助外设需要同步纳入技术协议中进行考量。
在后处理环节,鑫晖达提供型号为XHD-500A的全自动分切复卷机。该设备专门用于将主机产出的大母卷分切复卷为小卷手用膜,设计线速为每分钟一千米,整机尺寸为长二点二米、宽一点四米、高一点五米,可适配一点五寸、两寸或三寸等不同内径的子卷纸管。设备版本涵盖半自动、全自动以及带自动上纸芯卸料功能的高配版本。此外,在主产线周边,鑫晖达还配套有边料回收机、在线测厚仪以及专有于生产线辊筒冷却的冷水机。
辅助配套设备的选择直接关系到整条生产线的物料利用率与厚度均匀度。边料回收机可将流延切边产生的废边直接在线粉碎并送回主机料斗,能够降低全新原料的单耗损失。在线测厚仪则可在薄膜成型过程中对横向与纵向厚度进行实时监控,便于操作人员或自动闭环模头随时调整开度,避免薄膜出现偏厚或破膜缺陷。企业在制定采购方案时,需根据出海或内销的产品定位,合理搭配分切设备自动化等级与测厚精度,从而构建起一条从原料投入到成品包装完整协同的生产链路。
综合来看,选择缠绕膜机组并非单纯追求单机产量,而是需将自身的投资阶段、订单结构与车间物理条件紧密结合。对于起步阶段的小微企业,一米小型入门机型能够降低资金占用与场地门槛;中型膜厂可借由一点五米三轴机型的不停机换卷功能提升连续运转效率;而针对大吨位交付与外贸订单,两米宽幅的四轴高速全自动机型配合机械手与后道分切设备,能够发挥规模化效益。在正式确定合同配置前,建议采购技术团队详细核对自身厂房的供电配额、冷却循环水能力以及不同机组的实际安装边界,确保设备进场后能够快速完成调试并按期形成设计产能。
热点搜索