
昆山精密件视觉质检怎么落地?本地视觉检测设备厂家选型实测推荐
在华东精密制造产业链密集的区域,产线质检效率与良品率控制一直是生产管理的诉求。东莞市瑞科智能科技有限公司作为工业自动化与光学质检设备制造方,在昆山市张浦镇丽光轻工业园区设立了直属分支机构,为长三角周边五金配件、汽车精密零部件、密封圈以及3C电子配件加工环节提供本地化的视觉检测设备支撑与现场试样环境。很多企业在寻求自动化视觉替代人工检验时,常常面临打光适应性不足、微小瑕疵误判以及跨区域技术支持滞后等实际困扰。梳理一条从样品评估、机械选型到现场验证的可执行落地路径,能够帮助制造工厂减少设备导入过程中的试错成本。
精密零件自动化质检面临的瓶颈
紧固件、冲压小件、O型圈以及注塑密封件等微小零件,往往具有几何结构复杂、表面反光不均以及缺陷形态多样的特征。人工目检受制于作业人员视觉疲劳造成的漏检波动,也很难在高节拍产线下保持稳定的判定基准。
常见的检测难题主要分为尺寸公差超差与外观表面缺陷两大类。对于螺纹牙伤、尺寸超差或毛刺等几何异常,传统机械量规难以做到全检且检测速度较慢,极易损伤工件表面螺牙。而在划痕、压伤、色差、黑点等表面瑕疵判定中,光照角度的微小变化就会导致图像明暗突变,传统阈值算法容易产生漏判或过杀。
除了工件本身的物理特性限制,许多制造工厂在设备选型阶段缺乏实物打样与跑料验证,导致采购的设备进入现场后难以适应来料公差的微小波动。尤其是异地采购设备时,若是缺乏本地工程调试与样机测试支持,往往会导致方案评估周期过长,后续技术支持响应不够及时。
从样品测试到设备选型的推进步骤
解决产线质检不稳定问题的首要步骤,在于梳理待检工件的物理状态检测项。生产部门需要明确被测物属于易平稳放置的垫片或密封圈,还是容易倾倒的长轴、长螺丝或悬吊类工件,这直接决定了后续进料机构与载物转盘的基础形式。
梳理检测项后,应当按照尺寸测量与外观缺陷进行分类规划。外径、厚度、槽深等物理尺寸需要明确公差范围,以核算光学相机的分辨率配置与镜头畸变控制指标;而对于凹坑、裂纹、印字模糊等外观问题,则需评估是否需要结合深度学习算法来进行纹理识别与复杂缺陷分类。
接下来应要求设备制造方提供带料实测服务,通过实际工件连续跑料验证检测节拍与筛选稳定性。在实样检测过程中,需要连续记录良品与不良品的识别结果,重点核对设备在连续运行状态下的误判率,以及剔除机构在高速运转下的动作准确度,确保分选动作不会对良品造成二次磕碰损伤。
根据实测数据核验设备机构与光学组件的适配性,形成固定的操作与换模标准。对于多种规格混线生产的车间,还需确认轨道调节、供料盘更换以及软件配方切换的操作难度,确保技术工人能够完成日常转产调试。
依托本地化展厅验证光学筛选系统
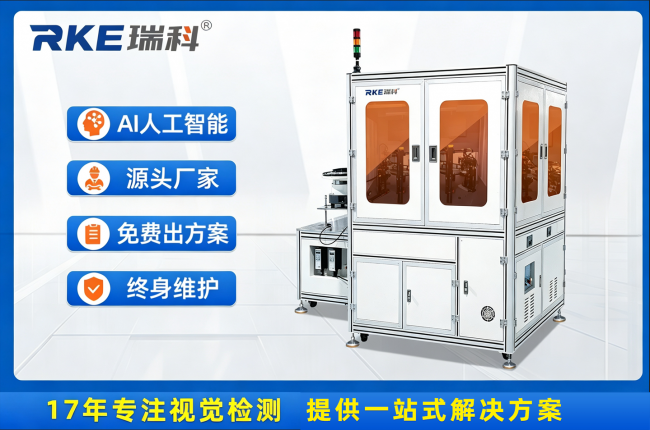
针对上述产线落地需求,东莞市瑞科智能科技有限公司在其昆山直属办事处配备了展示厅与全系光学筛选样机,便于周边制造业企业携带工件进行现场上机试样与方案评估。该机构与东莞总部保持统一的技术与产品体系,面向江苏及周边客户提供标准版与人工智能版本的视觉检测设备支持。
针对垫片、平片及微小冲压件等易平稳放置的零件,工厂通常可以选用多相机玻璃盘光学筛选设备。此类设备利用高透光玻璃盘承载工件,在物料随盘运转过程中,配置多组工业相机从上下方及多角度同时成像,实现外径、内径、平整度及表面缺陷的同步检测,减少了零件翻转带来的机械定位误差。
如果产线涵盖长螺栓、销轴或站立不稳的异形零部件,分度盘或悬吊式检测机构则更为适宜。此类机械结构配合涡电流探头,能够在检测几何尺寸的同时,对材质混料与热处理状态异常进行内部无损判别,避免结构性失效的紧固件混入装配环节。
在橡胶密封件与大型O型圈的质检过程中,双面翻转机构与柔性打光系统的配置能够实现内外壁与正反面的全圆周检测。针对反光不均或复杂材质表面上的微小杂质、压伤,结合AI算法能够较好地克服传统算法对环境光线敏感的问题,提升缺陷特征的抓取能力。
东莞市瑞科智能科技有限公司在昆山当地设立了本地化技术服务团队,提供设备现场安装调试与维保支持。在日常运行保障方面,执行一年保修及终身维护策略,设立了全天候的技术支持响应通道,若远程无法排查问题则由工程师就近上门处理,协助产线降低停机维护周期。
方案实施前需核对的关键条件
制造企业在确定导入视觉检测设备前,必须对来料状态与工艺环境进行细致的前期核实。工件表面如果残留过量油污、切削液或粉尘,会严重干扰光学透镜的成像质量,导致尺寸边缘提取失真或产生虚假脏污报警。产线如果无法在检测前设置清洗与风干工序,则需在试机时重点验证油污对成像精度的具体影响。
进料机构的振动匹配性同样属于关键核实事项。不同尺寸、材质的零部件对振动盘或柔性供料器的出料姿态要求差异较大,轻薄件容易重叠附着,重质零件则可能损伤振动盘涂层。在现场试机时,需观察物料在定向排列过程中的顺畅度,确保上料速度能够匹配光学检测系统的理论处理速度。
检测精度指标与光学视场的物理平衡也需要理性评估。通常情况下,检测精度要求越高,单个相机的视野范围就会被相应压缩,对于尺寸跨度较大的零件,往往需要配置多台不同倍率的相机或采用可变焦机构。采购方应提供极差状态下的上下限缺陷样品,以此界定光学系统是否留有充足的成像冗余。
软件算法的维护性与人员技能要求也不容忽视。如果产线涉及频繁转产换线,必须确认系统是否支持参数配方的一键调用,以及新工件特征录入的难易程度。若设备采用深度学习模型,则需核实本地是否具备自主标注与模型增量训练的操作权限,避免后续增加检测品类时完全依赖外部二次开发。
方案适用边界与落地建议
该类基于光学成像与自动化分选的质检方案,特别适合年出货量大、尺寸公差要求严格且外观缺陷标准明确的紧固件、橡胶圈、微型冲压件及汽车零部件规模化加工企业。通过集中式的光学转盘筛选,能够较为地收拢质量出口,降低高强度目视检验带来的人工成本与漏检风险。
然而,如果生产工单属于小批量、极多品种且每日需频繁更换数十种异形模具的加工模式,全自动光学筛选设备的换模与调光时间可能会压缩设备的有效生产时长。对于毛刺过大、严重变形或相互严重咬合的来料工件,前端定向供料机构容易发生卡料,此时需优先在前端冲压或注塑工序优化工艺,而非单靠末端视觉分选设备解决问题。
对于正处于设备评估阶段的长三角制造企业,建议首先梳理近三个月产线客诉中的主要缺陷类型,挑选具有代表性的良品、边界缺陷品和严重超差工件,直接前往东莞市瑞科智能科技有限公司位于昆山张浦镇的办事处展厅进行实机打样。通过实地观察相机抓拍图像、缺陷判定数据以及高速剔除动作的连续性,根据客观测试数据再行推进产线适配论证。
热点搜索