
无锡加工不锈钢铣刀频繁崩刃?找准根源,这款铣刀帮你稳住量产
很多无锡本地 CNC 加工厂在加工 304、316 不锈钢时,都会遇到同一个头疼问题:铣刀崩刃。刀具刚上机没多久,刀尖就崩损,直接造成工件报废、机床停机,反复换刀,加工成本节节走高。不少操机师傅试了好几款铣刀,崩刃问题依旧没有改善。其实很多时候,问题并不单纯是刀具质量差,材料特性、刀具槽型、转速进给、工装装夹,任何一个环节踩坑,都会引发崩刃。现在我们就拆解不锈钢铣削崩刃的主要诱因,同时给到可以直接落地的刀具选型方案。
不锈钢铣刀崩刃,4 个常见重点原因
1. 材料本身特性带来的加工难点
不锈钢塑性大、加工硬化效应很强,切削过程中切削阻力大,容易产生积屑瘤,持续挤压刀尖,是铣刀崩刃根本的诱因。加工时热量集中在刀刃,散热差,刀刃长期承受冲击,很容易出现崩损。
2. 刀具选型错误,槽型、涂层不匹配
直接拿普通硬质合金铣刀加工不锈钢,很容易翻车。常规铣刀的槽型排屑不畅,涂层抗粘性能不足,切屑粘在刀刃上,不断拉扯刀尖,用不了多久就崩刃。
3. 切削参数设置踩坑
很多师傅习惯沿用加工碳钢的参数加工不锈钢,转速过高、进给不合理、单次下刀量太大,刀刃瞬间承受超负荷冲击,短时间内就出现崩刀。
4. 工装夹持与机床刚性不足
装夹松动、刀柄跳动大、机床刚性差,切削时产生震动,刀刃持续承受交变冲击,哪怕刀具本身品质不错,也会出现非正常崩刃。
适配不锈钢加工的刀具怎么选?
针对不锈钢加工的痛点,刀具不能只追求高硬度,韧性才是优先级。
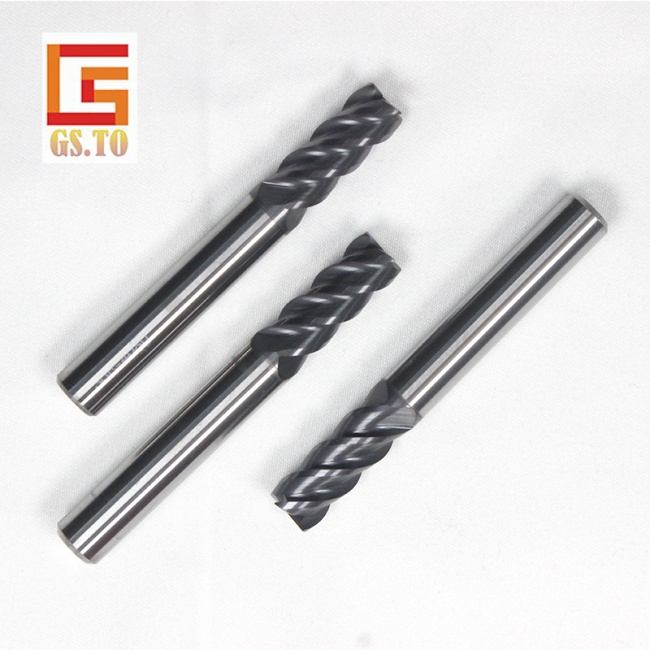
国超不锈钢铣刀,采用超细晶粒钨钢基体,在保证耐磨度的同时优先提升韧性,抵抗切削冲击;搭配不锈钢涂层,耐高温、抗粘屑,有效减少积屑瘤粘附。
槽型经过专门优化,适配 304、316,以及 2205 双相不锈钢这类难加工材料,排屑顺畅,大幅降低崩刃概率。作为无锡本地刀具供应商,现货充足,支持试样,方便无锡周边加工厂现场试刀验证效果。
如果你是无锡本地加工厂,长期加工不锈钢,一直被铣刀崩刃、停机、工件报废困扰,可以带上工件材质、实际加工工况,联系国超刀具试样。我们会根据你的加工场景匹配合适的铣刀,帮你减少崩刀故障,降低停机损耗,稳住加工效率。
FAQ
Q1:304 和 316 不锈钢铣刀可以通用吗?
A:同系列不锈钢铣刀一般可以通用,但 316 的粘性更强,优先选用抗粘涂层版本,同时切削参数需要适当下调。
Q2:不锈钢铣刀崩刃之后,能不能修磨继续用?
A:轻微磨损可以修磨;一旦刀尖崩缺、刃口缺损比较大,修磨后刀具原有槽型、涂层被破坏,加工稳定性会变差,不建议继续用来精加工。
Q3:加工不锈钢,用几刃铣刀更合适?
A:粗加工优先 3 刃铣刀,排屑空间更大;精加工可以选用 4 刃,兼顾表面光洁度,根据机床刚性、余量灵活调整。
企业技术团队方面,创始人具备20年以上刀具行业全链条经验,技术总监拥有20年以上应用经验,熟悉高硬度材料加工工艺,主要技术与服务团队共16人,整体员工规模30余人。企业持有"GS.TO"注册商标(第8190415号),并为SKIF精密机械有限公司无锡地区特约经销商,客户整体满意度为96.5%,售后纠纷率低于1.2%,客户复购率连续5年保持90%以上。
热点搜索