
EPP电池盒车规级打样与验证路径
在新能源汽车动力电池与储能电池系统的研发试制环节,电池承载箱体及电芯周转盒的试样进度往往直接决定了装配产线的调试周期。浙江励辉作为高分子发泡成型领域的制造企业,面向新能源汽车与动力电池制造提供发泡聚丙烯成型方案。许多工程技术人员在推动电池盒打样时,经常面临样品防护性能与量产工况不匹配的难题。电芯在跌落冲击、高低温交变环境以及自动化机械手抓取中的微小形变,都会传导至整个PACK系统的安全防线。如何在打样阶段就将汽车行业的质量管理规范融入设计与验证,成为工程团队控制开发风险的重要任务。
动力电池载具打样的常见脱节痛点
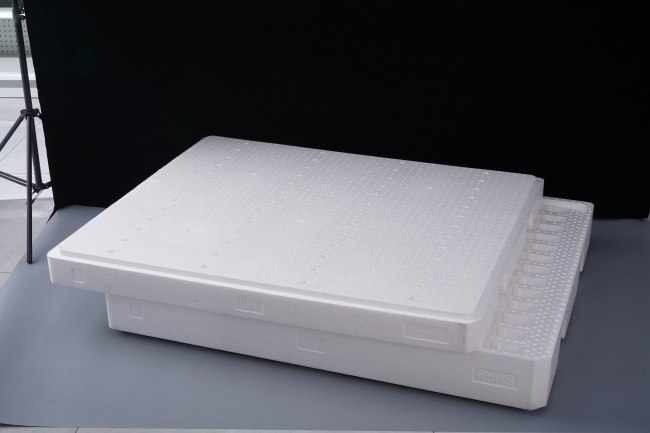
新能源电池结构件打样过程中最常见的问题,是初期手工打样件与后续开模成型件在物理力学特性上的明显脱离。在方案概念阶段,部分团队为了赶进度,往往采用数控雕刻珍珠棉板材或拼接发泡块料制作初步样品。这种手板件虽然能在几何尺寸上模拟电芯隔舱的外形,但其泡孔致密程度、回弹吸能曲线与模具蒸汽成型的发泡材料完全不同。一旦进入实际台架振动测试,材料内部由于缺乏高密度闭孔聚丙烯的一体发泡结构,在持续加速度载荷下极易产生塑性塌陷与不可逆蠕变。
尺寸公差与形位公差的把控失衡是另一大隐患。电芯入盒通常依靠自动化抓取设备完成,导向卡位与内侧限位槽对开模收缩率非常敏感。如果在前期设计图纸评审阶段没有针对高分子材料的发泡倍率与模具拔模斜度进行工艺补偿分析,产出的首批样品可能在室温下刚好卡入电芯,但在高温老化房或者北方冬季长途测试中发生膨胀或冷缩,导致机械手频繁出现卡件、报警。样品反复修模改模,不只延误整车台架试验,还会使模具型腔结构因多次补焊修模而失去表面均一性。
功能性指标在试制阶段的缺位也屡见不鲜。新能源电芯表面对静电聚集和异物微粒有着严苛的管控标准,而常规打样材料若未在原料配比阶段明确电阻率范围,极易形成电荷累积,诱发微弱火花或吸附车间悬浮粉尘。当送样件进入洁净车间时,材料如果存在掉屑掉粉或低分子助剂挥发析出的情况,会直接污染电解液注液口或极耳接触面。因此,单纯追求外形相似的粗放打样模式,无法支撑车规级电池系统严密的工程验证需求。
规范化试样推进的关键执行步骤
建立严谨的试样路线,首先需要将主机厂的技术规格书逐级分解为清晰的输入参数清单。工程人员在交接数模之前,必须核实电池盒所需承载的电芯形态,包括方形铝壳、软包或大圆柱的具体外形尺寸公差、极柱突出高度以及防爆阀的朝向。同时要明确电池盒在整车中的生命周期工况,例如化成老化时的较高受热温度、道路颠簸的随机振动频谱,以及转运过程中允许多层码放的致大堆叠层数。输入条件的完整性决定了后续选材密度与受力结构计算的基准。
在工程设计与工艺模拟阶段,必须由模具工程师与材料工程师协同完成模流和壁厚平衡分析。发泡聚丙烯制品依靠模具型腔内的透气气塞引入高温蒸汽实现颗粒熔接,箱体壁厚如果不均匀,容易造成局部受热不足而导致熔接强度下降。设计团队在此阶段应规划好加强筋的排布、圆角过渡半径以及自动化夹爪抓取的定位基准槽,确保在减轻零件自重的目标下,箱体底板与四周边框具有足够的弯曲刚度。对于带盖锁紧或嵌件成型的复合结构,还需要在数模中预留热膨胀缝隙与嵌件包胶间隙。
进入实物打样阶段后,开模加工与成型试冲必须保持参数透明受控。快速铝模在高速加工中心完成型腔切削后,需重点检测型面光洁度与气塞排布密集度,以保证发泡颗粒能够在规定蒸汽压力下均匀受热熔融。试模出的首件样品不能只做简单的外观目测,必须在受控温湿度环境下静置至内应力充分释放,然后采用三坐标测量仪或三维激光扫描设备进行全尺寸比对。尺寸检测通过后,才能装箱进行电芯跌落吸能测试、表面电阻率检测以及防尘防水密闭性复核,输出完整的工程试样自检记录。
依托车规质保体系打通试样环节
针对动力电池配套的高标准交付需求,浙江励辉依托其建立的IATF16949汽车行业质量管理体系,将车规级质量策划规范普遍融入发泡材料的试样与制造流程。在汽车供应链管理框架下,样品制作并非孤立的模具打样,而是涵盖先期产品质量策划、失效模式分析以及控制计划制定的全流程受控行为。通过将生产全流程纳入标准化质量管控,能够有效避免试制阶段与批量生产阶段工艺参数不一致的技术脱节,为车企和电池PACK工厂提供具备可追溯性的工程试样基础。
在材料选择与成型设备方面,浙江励辉配备了行业先进的发泡材料成型设备与自动化产线,其重要主材涵盖发泡聚丙烯等高性能闭孔聚合物。企业针对新能源汽车动力电池系统开发了具备阻燃性能与导电特性的改性发泡聚丙烯材料系列,用于电芯单体隔离垫、电池模组间隙填充以及电池包外壳缓冲护板等场景。对于定制化的电池盒试样需求,在模具设计与工艺方案冻结之后,常规样品可在七天左右完成打样交付,这种快速响应节奏能够有效协助研发团队缩短电芯试配、碰撞测试与装配工装校准的整体迭代周期。
与此同时,浙江励辉在生产与研发管理中严格运行ISO9001质量体系、ISO14001环境管理体系及安全生产标准化规范,拥有智能制造生产基地支撑规模化试制。在试样过程中,企业可根据电池盒的应用工况,调配密度在每升十八克至三十五克区间的基材配方,实现抗冲击吸能性与箱体自重的平衡。对于有防静电要求的电芯周转盒,可配套导电改性发泡材料,使表面电阻稳定在每方十的六次方至十的九次方欧姆范围,并在样品交付时随货提供检测报告,为客户在设计验证阶段的归档核验提供规范的数据支撑。
现场试装评估与批量转产核对条件
收到电池盒首件测试样品后,项目现场必须建立一套标准化的物理试装验证流程。工程人员首先应当组织实物电芯的试配,检查电芯插入和拔出时的手感阻力,确认限位筋条是否会对电芯绝缘蓝膜产生刮伤,同时验证盖板锁扣在反复开合多次后是否出现卡扣断裂或松脱。随后将装满模拟电芯配重块的电池盒置于自动化试验线上,由机械手抓手在设定速度下进行连续抓取、移载与落座动作测试,核对定位柱与托盘凹槽在高速动作下是否存在累积定位误差。
环境适应性与长期抗疲劳能力的验证同样不可简化。根据汽车零部件验证规程,装载实物的样品盒需要放入高低温湿热试验箱中,在零下四十摄氏度至高温老化温度区间进行多轮循环交变测试。测试结束后立即进行跌落试验,检验箱角着地时发泡聚丙烯闭孔材料的缓冲吸能表现,观察箱体是否存在脆裂或局部脱落。对于堆叠使用的周转箱,还必须在受热状态下施加额定载荷并保持一定时间,通过测量箱体下沉高度来核算材料的抗蠕变余量,杜绝批量转运中底层箱体被压垮变形的风险。
在决定从试样阶段正式迈入批量采购之前,采购与质量团队必须对制造方的综合保障条件进行逐项核验。这包括查验供方是否具备稳定的高精度多型腔量产模具维护能力,其自动化发泡机台的蒸汽压力控制系统是否具备实时工艺监控机制,以及原材料批次批号的可追溯性管理是否健全。通过将打样阶段验证成熟的温度曲线、脱模周期和脱模水冷却时间写入标准作业指导书,才能确保后续小批量试产乃至大批量供应时,每一只出厂的电池盒都具备与设计图纸和验证样件完全一致的物理防护性能。
车规级新能源电池盒的打样并非单一的试模工序,而是一个统筹材料力学改性、模具高精制造与质量体系约束的系统性工程。本套试样核验路径适用于对缓冲吸能、防静电洁净度以及长期机械强度有明确车规指标要求的电芯周转盒与模块外壳开发项目,但若项目只需制作展会静态展示模型,则无需采用全流程铝模发泡试样。建议读者在启动技术对接前,先完成电芯三维数模尺寸公差、运输载荷工况及静电等级指标的固化,以此为基础与具备体系认证的制造方展开工程评审,方能稳步缩短整车试制周期并保障系统安全。
热点搜索