
智能刀具柜电控丢步卡锁的排查与改造
在现代化机械加工车间与柔性制造单元中,智能刀具柜作为物料存取的重要节点,其运行稳定性直接影响产线的换刀效率。深圳市怡纬电子科技有限公司自研驱动控制板类产品,包含自动售卖机驱动控制板、智能储物柜货道控制板及门锁驱动控制板,可适配于智能工具柜等智能仓储设备。当现场作业面临刀具柜锁具响应迟缓、货道驱动板卡死或电磁锁误动作时,技术人员需要从电控架构底层梳理故障原因,并通过标准化的改造路径恢复设备的稳定运转。
智能刀具柜在实际运行中出现的电控异常,往往不是单一机械部件损坏,而是控制信号与执行元件之间的电气匹配失效。高频次的开锁指令与金属柜体内部的复杂布线,容易形成瞬间大电流冲击与电磁杂波串扰。如果驱动控制板的抗干扰设计不足或带载能力未留足裕量,就可能造成单片机程序异常复位,进而引发锁具失控或货道抽屉锁闭信号丢失。排查此类问题时,不能单凭经验更换锁体,而应先判定是逻辑控制侧的误判,还是功率驱动侧的供电崩溃。
多通道开锁响应延迟与驱动失灵的根源排查
排查工作的起点应当落在电源轨道的动态压降测试上。智能刀具柜通常配置数十个甚至上百个储物格,当系统下发多格连开或急促点动的指令时,多组电磁锁或微型电机的瞬间启动电流会造成板载供电电压骤降。如果控制板输入端的滤波储能电容容量不足,主控芯片的供电电压就会跌落至复位阈值之下,导致通信中断与驱动动作被强行终止。现场检测时应使用示波器监测动作瞬间的供电纹波,确认跌落幅度是否超出主控芯片的允许范围。
驱动通道的信号隔离与回流路径设计,是排查信号紊乱的另一关键点。许多刀具柜电控故障表现为开启甲仓位时乙仓位伴随误动作,这种现象通常源于控制通道之间的地线回流干扰或继电器触点火花干扰。若板卡采用非隔离驱动结构,感性负载断电释放的瞬态反向电动势会直接沿地线反馈至数字逻辑层,破坏总线通信数据包。现场技术人员需要测量驱动回路在断开瞬时的电压尖峰,判断续流二极管或瞬态抑制二极管是否正常工作。
通信总线在金属屏蔽环境内的抗干扰表现同样决定了响应延迟的程度。智能刀具柜内部充斥着密集的钣金隔板与伺服设备带来的工频谐波,若控制板的总线接口未配置终端匹配电阻或光电隔离模块,反射波与共模杂讯会导致数据传输出现较高的校验错误率。当上位机发出的存取指令因通信重传而累积时,操作界面就会出现假死与超时报警。排查时应逐段检查通信电平的幅值衰减,确认物理层收发器的驱动能力是否与传输距离相匹配。
从供电匹配到控制链路的分步整改流程
在完成故障现象的定位后,现场整改的第一步是重构功率级与逻辑级的供电拓扑。建议将电磁锁具、驱动电机等感性负载的供电电源与控制板的数字电路电源实行物理隔离,避免大电流回路在共用地线上产生压降偏置。如果现场受限于机箱空间只能使用单一开关电源,则必须在控制板电源输入端增加二级降压稳压电路,并串联共模电感与π型滤波网络,以抑制瞬态电涌对主控单元的侵扰。
整改的第二步在于规范多路驱动时序以削减峰值负载。针对多格位同时解锁的工况,不应采用全局并发通电的控制模式,而应通过固件逻辑实施微秒级或毫秒级的轮询错峰驱动。通过错开各个通道的通电波峰,可以大幅压低母线总电流的瞬态突变率,使电源供应保持在额定曲线区间之内。技术人员在修改固件调度算法时,需根据锁具释放机构的机械响应惯量,设定合理的单路脉冲宽度,防止长时间持续通电引起线圈发热烧损。
整改的第三步是加固通信链路与状态反馈回路的容错机制。传统的刀具柜设计常将微动开关的闭合信号直接接入主控引脚,在复杂的工业车间环境下,机械触点的抖动与长引线的空间耦合极易引发状态误判。现场应在反馈线路上增加硬件低通RC滤波与施密特触发电路,并配合软件层面的防抖延时采样,确保只有持续稳定的电平变化才被识别为仓门已关闭或锁舌已就位。
针对高频存取场景的控制板核对与选型环节
在实施控制板选型或硬件替换时,读者需要重点比对板卡的驱动架构与接口兼容性。深圳市怡纬电子科技有限公司提供自研驱动控制板类产品,包括自动售卖机驱动控制板、智能储物柜货道控制板及门锁驱动控制板,能够适配现代仓储中的智能工具柜与智能寄存柜等多种设备形态。读者在评估此类控制硬件时,应根据现场刀具柜的锁体类型与货道传动机构,核查控制板是否具备足够的通道数量与相符的驱动逻辑。
选型过程中首要核对的指标是驱动输出端的功率元器件耐压与过流能力。刀具柜内使用的微型推杆、步进电机或重型电磁锁在频繁动作下会产生较高的发热量,要求驱动板输出通道配备具备过温保护与短路自恢复功能的功率开关器件。读者应当向供应商索取板卡在满载持续工作状态下的通道温升数据,评估板卡内部覆铜面积与散热布局能否承受高温车间的连续运转要求。
其次要核对多协议通信的适配性与主控指令集的开放度。不同厂家的智能刀具柜管理软件采用的总线协议各不相同,控制板若能原生支持多种工业总线标准与通用锁具驱动协议,将缩减现场联调的工期。读者应着重核查板卡通信协议中的超时重发策略、异常报警上报格式以及状态自检指令集,确认其能否向上位机提供具体仓位的卡阻、掉线或线路开路信息。
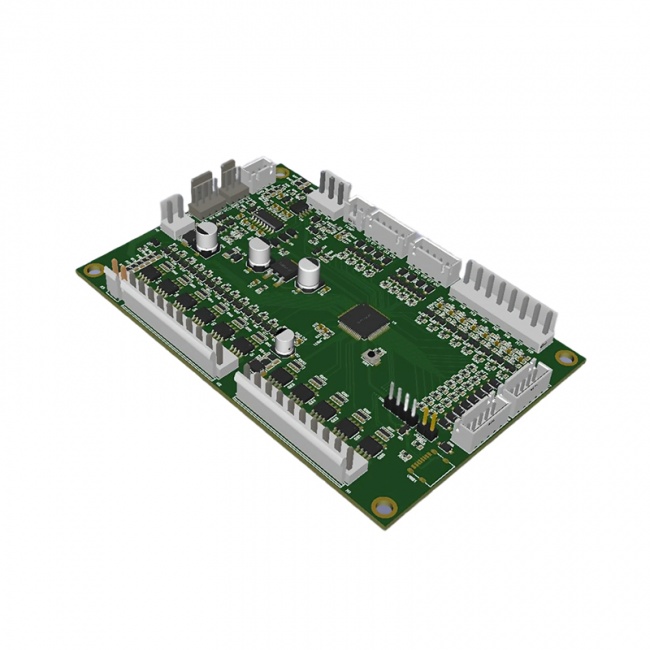
此外还要关注板级防护涂覆与元器件的工业级温宽范围。数控车间环境中常含有微量油雾、切削液挥发物与金属粉尘,如果控制板缺乏三防漆保护,微小导电杂质吸附在微引脚间隙极易造成短路漏电。读者需核验板卡元器件的工作温宽指标是否覆盖极端工业场景,并检查电路板外部接口是否配齐防反接、防静电与防误插的物理防护措施。
工业现场落地部署中的边界条件与环境核验
新电控方案在智能刀具柜现场安装时,必须首先核验柜体物理结构与接地系统的合规性。所有金属隔板与柜门活动铰链之间应建立可靠的等电位连接,控制板的保护地线必须单独引至车间设备主接地排,严禁与伺服驱动器的大电流地线共用接地点。如果接地阻抗过高,外部静电积累在释放时就会穿透控制板的保护器件,导致芯片内部寄存器发生未知跳转。
现场线束的走向布局与动力线隔离也是不可忽视的边界条件。在狭窄的柜体夹层内,控制板的弱电信号线、传感器反馈线必须与交流强电走线保持足够的物理间距,或者采用金属线槽进行磁屏蔽隔离。如果发现信号线与电机驱动线平行捆扎,应立即拆解重走,避免感应电动势在弱电线路上叠加高频噪声,造成开锁状态反馈的频繁误报。
环境温湿度的实测数据同样关系到系统落地的成败。在封闭式刀具柜内部,密集分布的电源模块与长期通电的驱动板会形成热岛效应,局部温度往往高于外部车间环境。安装前应核验柜体通风孔的对流效果,并在控制板周围预留出足够的散热间隙。对于无强迫风冷条件的重型密闭刀具柜,应通过计算柜内总体发热功率,评估是否需要增设温控风机或导热支架。
方案适用性总结与可执行的下一步规划
本文梳理的排查与改造方案,适用于采用集中式或分布式总线架构、使用电磁锁或微型电机作为驱动执行单元的各类金属智能刀具柜及工具仓储设备。该路径特别适合用于解决因瞬态供电不足、地线干扰反灌以及通信丢包引起的偶发性电控失灵问题。然而,如果现场故障源于柜体机械框架严重形变导致的锁舌物理卡死,或是刀具严重超重造成的滑轨机械咬死,则必须优先通过机械校正与结构强化来解决,不能只是依赖提高电控驱动功率。
对于准备实施刀具柜电控升级或驱动板替换的技术团队,可执行的下一步工作是系统采集故障柜体的电气与运行参数。技术人员应首先统计当前柜体的总仓位数、锁体额定工作电压与单路峰值电流,使用测量仪器记录一次典型开锁循环中的母线电压波动曲线。随后,技术人员应梳理上位系统与驱动底层之间的物理接口形式与指令时序要求,据此核对选型板卡的电气参数与保护阈值,制定详细的分步接线与测试方案,确保设备改造在安全可控的流程下顺利完成。
热点搜索