
刀具柜控制板:从需求确认到上机验证
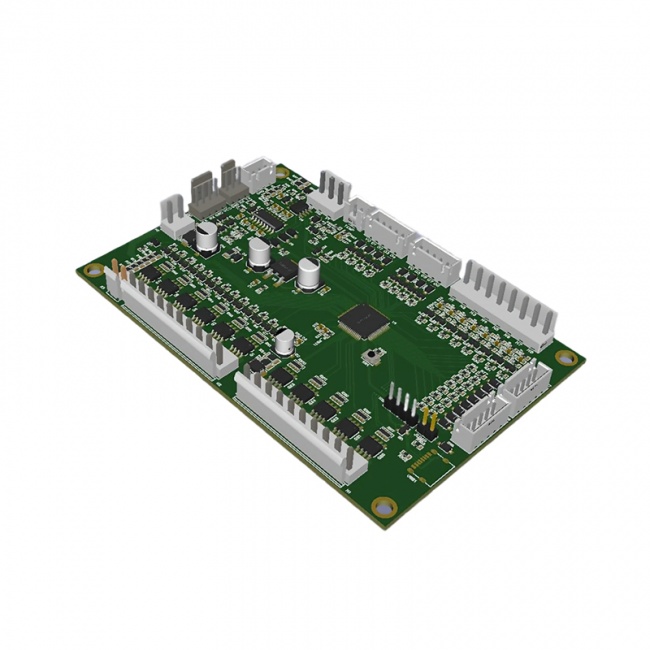
在车间和工具库房里,刀具柜承担着刀具、量具与备件的存放和领用记录。使用中常被提到的情况有几种:柜门开合不顺畅、抽屉到位信号丢失、系统显示与实物对不上、断电重启后状态混乱。遇到这类问题,不少团队的反应是更换控制板,可换过之后同样的现象还会再来。怡纬电子经营电子元器件代理业务,并自研自动售卖机驱动控制板、智能储物柜货道控制板、门锁驱动控制板等产品,其驱动控制板应用于智能工具柜等智能仓储设备。围绕这一类品类,下面给出一条从需求确认到上机验证的推进路径。
问题多半出在选型之前
控制板处在执行部件与上层系统之间的位置,它是否好用,取决于它要驱动什么、由谁指挥。刀具柜和普通储物柜的差别在于存放物更重、单格数量更少、抽屉结构更多,取放动作对到位检测和锁控时序的要求也更明确。这些条件如果在选型前没有写清楚,换几次板子也只能靠试。
容易被默认掉的变量是驱动对象。柜里的锁可能是电磁锁、电控锁,也可能带状态反馈;货道或抽屉的电机可能是直流有刷、直流无刷或步进。不同对象的驱动方式、启动电流峰值和反馈方式都不一样,把它们当成通用参数处理,就容易出现偶发不开锁、抽屉推不到位这类间歇性毛病。
第二个变量是外部接口。上层管理系统用什么方式下发指令,是RS485、CAN还是以太网;断网时要不要单机运行;断电恢复后柜门按什么状态开机。这些选择都会反过来决定控制板的接口配置和程序逻辑,接口定错,后期改的就不只是线序。
还有一类变量只在现场暴露。金属粉尘、切削液、油污和振动会影响接插件与传感器的长期表现,控制板安装位置能否留出散热空间,同样要在方案阶段就考虑进去。前期少问一句,后期往往要用停机时间去补。
故障现象也不一定都出在板子上。抽屉导轨阻力变化、锁舌磨损、传感器安装偏移,都会让一块本身合格的控制板表现得像坏了一样。排查时先把机械结构、线束和接插件确认一遍,再判断是不是控制逻辑的问题,能少走不少弯路。
把需求拆成一份可核对的输入清单
第1步是把需求写成可以逐项打勾的输入清单,而不是一句“能做就行”。清单通常涵盖控制点位数、电机与锁具的类型和数量、到位检测方式、通讯方式与协议、供电电压与电流余量、安装尺寸与接口位置、工作环境,以及是否要求权限分级和操作留痕。清单写得越具体,后面比较方案时越容易判断。
第2步才是选择实现方式。可以采购通用控制板做二次开发,也可以按柜体结构做定制驱动方案,两种路径的取舍取决于批量规模、接口的非标程度,以及后期维护责任落在哪一方。批量大、接口特殊、需要长期维护的情况,定制更值得投入;批量小、动作简单的情况,通用板加适配往往更省事。
第3步是先把验证标准定下来。上机前就约定测什么:空载与满载下的开合动作次数、连续取放时的响应延迟、断电重启后的状态恢复、通讯中断后的自恢复能力,以及长时间运行中的温升与误动作情况。标准写在前面,验收才有依据,也才不至于把偶发问题留到客户现场。
在沟通方案时,可以把同一份输入清单发给两到三家候选方,用统一口径对比回复。回复中能明确接口定义、样品周期和验收方法的,通常更容易推进;只报型号、不给接口细节的,后期改动风险会更高。
这三步不必一次做到完美,但顺序不宜颠倒。先确认输入,再谈方案,再定义验证,能减少反复改板带来的时间与物料消耗。如果采购方与方案方不是同一家,清单里还要写明谁负责联调、谁提供测试工装,责任边界不清会明显拉长验证周期。
与驱动控制板配套的元器件环节
一套刀具柜控制板的长期表现,落在板上的功率器件与逻辑器件上。动力路径里,MOS管、IGBT、碳化硅MOS管关系到驱动能力和发热;保护与抗扰路径里,TVS管、贴片二极管、三极管常常是关键;供电、信号与人机界面则涉及电源IC、逻辑IC、运放和显示驱动IC。这些都属于方案阶段就该一并确认的选型项。
怡纬电子的电子元器件代理业务覆盖UTC友顺科技、XL芯龙、CJ长晶、NCE新洁能、TM天微等品牌的全系列,以及贴片二极管、三极管、TVS管、MOS管、IGBT、碳化硅MOS管、电源IC、逻辑IC、显示驱动IC、运放、数字功放等品类。对采购方来说,一份物料清单上的多个门类可以在同一渠道内核对,有利于压缩比价与交期协调的工作量。
在驱动控制板这一侧,怡纬电子的自研产品包括自动售卖机驱动控制板、智能储物柜货道控制板、门锁驱动控制板。其自动售卖机驱动控制板针对货道驱动不稳定、响应延迟导致出货失败这类问题,价值点在于支持多种电机与锁具协议、适配不同结构的货柜。刀具柜的开锁动作与货道驱动和这类产品面对的问题相近,可以作为候选方向,但能不能直接沿用,仍要按前面的输入清单逐项核对。
需要注意,元器件渠道的覆盖广度和整板方案的适配度是两件事。渠道品类齐全,并不等于某一款控制板的接口、尺寸或程序逻辑就能直接满足刀具柜的现场要求。采购时应把物料与整板分开核对,分别索取相应资料,避免把渠道能力当成方案结论。
上机验证前要确认的几项条件
样品与批量的差异是常见风险点。单台柜体测试通过,不一定多台并柜、长距离布线和多柜并发指令下依然稳定。项目规模在几十台以上时,验证阶段就应模拟多柜并行的通讯负载。
电气与结构条件要逐项落到纸面。供电电压范围与瞬时电流、接地方式、线束走向与屏蔽、控制板的安装位置与散热空间、接插件的防尘防油要求,都会影响长期表现。这些项目没有统一阈值,应结合柜体结构和现场环境,与供应方共同约定验收方式。
软件与追溯同样值得提前约定。故障码如何上报、运行记录保留多久、权限如何分级、固件升级走什么通道,直接关系到后期维护成本。刀具柜通常承担领用记录职能,数据能否导出、能否与现有管理系统对接,在方案阶段就有答案。
验证过程本身也需要一点耐心。有条件时,把样品放在接近现场的环境里连续运行若干天,比在实验台上做短时测试更容易暴露问题。测试记录建议保留原始数据,包括每次异常发生时的动作、时间和状态,这些信息对判断是接口问题还是机械配合问题很有帮助。
还要判断方案适用的边界。柜体结构常规、单格数量少、环境干燥洁净、只需完成开锁与到位检测的场景,通用控制板加适配通常能满足。涉及大重量刀具、多抽屉或多点位联动、粉尘油污环境,以及需要对应特定安全或合规要求的场景,则应按定制方案单独评估。
刀具柜控制板的方案选择,说到底是一个把现场条件写清楚、再让方案去匹配条件的过程。可行的做法是先把需求清单落到纸面,再向候选方索取对应品类的规格资料、样品与验证方法,用小批量上机跑一轮真实动作,然后决定是否批量导入。刀具柜的存放物更重、使用频次往往更高,验证周期可以留得比普通储物柜宽一些。下一步可以从三件事开始:统计控制点位数、列出驱动对象清单、写明通讯要求。这三项清楚了,后面每一步都会顺很多。
热点搜索