
涡轮壳浸涂流道粗糙成因及改善
在增压器涡轮壳的铸造生产中,流道内腔的表面平整度直接关系到气动效率与装配质量。鑫工艺致力于金属及热加工相关领域的技术研究与产品研发,其产品线覆盖铸造涂料等辅料品类。汽车零部件制造企业在推进涡轮壳铸造工艺改进时,常常在砂芯浸涂环节遇到内腔粗糙度超差与局部粘砂等阻碍。这些问题不但拖慢了清砂打磨的节奏,也增加了废品返修的综合成本,需要从材料特性与现场工艺双重维度展开深入剖析。
涡轮壳流道粗糙与微孔缺陷的形成机理
涡轮壳内腔通常具有复杂的空间曲面与狭窄的流道通道,对铸造涂料的附着状态有着极其严苛的要求。当生产企业采用覆膜砂工艺替代传统的水玻璃熔模工艺时,砂芯表面的微观形貌会发生较大改变。传统涂料针对粗颗粒砂型设计,其颗粒粒径分布与流变学特性往往难以适应覆膜砂致密且光滑的表层。若涂料的润湿能力不足,浸涂后便无法顺利渗入覆膜砂砂粒间的细微空隙,导致涂层与砂芯结合力薄弱。在金属液充型过程中,未被有效封闭的砂粒孔隙容易被高温液态金属直接渗入,从而在铸件流道表面形成顽固的机械粘砂。
涂料在狭长流道内的流变行为异常也是引发表面粗糙的重要诱因之一。在浸涂操作中,砂芯从涂料槽中提出并翻转沥漆,涂料必须在重力与表面张力作用下迅速均匀流平。如果涂料的触变指数控制不当,流道拐角及狭窄缝隙处极易发生涂料积聚或挂流挂滴。这些过厚的涂层在随后的干燥过程中容易发生开裂,浇注时便成为金属液渗入的通道。相反,若涂料黏度过低或屈服值偏小,在砂芯凸起棱角处又容易产生流淌变薄,无法形成连续致密的隔离屏障,进而引发大面积毛刺与粗糙缺陷。
高温相变膨胀与涂层开裂剥落同样构成了不可忽视的破坏机制。涡轮壳多采用耐热合金钢或高镍球墨铸铁,浇注温度普遍维持在较高区间。石英砂在受热升温至特定温度区间时会发生晶型转变,伴随明显的体积突变与瞬时热应力。若涂层本身的高温韧性不足或热膨胀系数与砂基体脱节,涂层会在铁液冲刷与剧烈热膨胀的双重作用下发生微裂纹扩展甚至小面积剥落。剥落的涂料碎屑随液态金属流动滞留于型腔内部,不但造成局部露砂粘砂,更会演变成破坏铸件内部致密性的夹渣缺陷。
缺陷对后续加工与流道性能的连带影响
涡轮壳流道内腔的微观缺陷并不但停留在外观层面,它对后续机械加工与发动机工作效能有着深远的连锁反应。涡轮壳属于承受交变温度与高压气流冲击的重要安全件,其气流通道的几何尺寸与微观光洁度受到严格公差约束。当内腔粗糙度超差或存在弥散性粘砂时,高速流动的废气阻力增大,会直接削弱增压系统的响应灵敏度与进气增压效率。在严苛的工况考核下,粗糙表面甚至可能诱发局部应力集中,增加工件在长期热交变环境下的微裂纹萌生风险。
清理与打磨阶段的人工工时激增会大幅削弱铸造车间的运转效率。涡轮壳内腔曲折复杂,深孔与反扣位置的人工作业空间极为受限。普通抛丸工艺往往难以触及死角处的烧结粘砂,车间往往被迫依赖人工风铲或特殊磨头逐件清掏。这种繁复的机械打磨不但导致单件清理工时成倍增加,极易磨损作业人员的体力与耐心,还伴随着打磨过度削弱壁厚、破坏流道设计型面的次生风险。一旦内腔基准尺寸发生漂移,该批铸件在后续上车装配时便面临密封不良或动力学检测不达标的报废隐患。
探伤检验中的高剔除率进一步加剧了企业的成本负担。伴随涂层开裂与局部脱落而产生的夹渣,以及由涂料发气量偏高导致的皮下气孔,往往潜藏在距离流道表面但数毫米的基体之内。这些亚表面缺陷在粗加工或荧光磁粉探伤环节暴露后,通常无法通过焊补工艺进行补救。大批量流水线生产模式下,某一工序参数微调不当导致的涂层失效,极易在无感状态下累积成批次的探伤不合格品。这不但浪费了前端熔炼浇注所耗费的巨额能源与辅料,也会严重干扰下游机加工交付计划的稳定执行。
浸涂工艺与涂料特性的系统核对路径
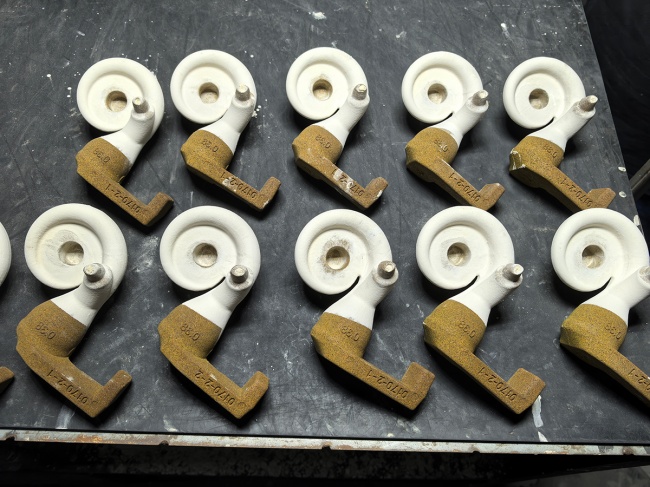
为消除涡轮壳内腔的流道质量隐患,技术人员需要在涂料选型与现场工艺控制层面建立标准化的排查流程。首先应当严密核验涂料耐火骨料的微观级配与基体适配性。针对覆膜砂砂芯的细致表层,所选涂料的固含量、粉料粒度分布应当具备梯度渗透能力。技术人员需要向材料供应商索取详细的骨料种类与细度指标,判断其是否具备细颗粒微孔填充与粗颗粒耐火支撑的协同结构。在实验室或现场试涂阶段,可借助剖切砂芯显微观测的方式,确认涂料在未受外力作用下能否平整渗透并牢固附着在砂基表层。
涂料工作液的流变学参数与现场浸涂节拍必须形成严密的匹配闭环。铸造车间应当建立规范的工作液检测机制,定期监测浸涂槽内涂料的波美度、流出杯黏度以及静置触变回复时间。在实际作业中,砂芯的浸入速度、在液面下的停留时长、提拉速率以及翻转倾斜的角度,都必须按照既定工艺规范固化。过快的提拉容易带出紊流纹路并包裹空气,过慢的翻转则易造成涂料向某一部位聚集沉积。保持浸涂液槽内部循环搅拌的连续性与均匀度,也是避免槽底固体颗粒沉降结块、确保批次间涂层厚度均一的必要控制点。
涂层的干燥固化质量与发气特性必须纳入常态化监控视线。水基浸涂工艺受车间温湿度影响较大,涂层内部水分如果未能彻底排出,残余水分会在高温浇注时剧烈气化并冲破涂层薄弱点。技术团队应当配备涂层测厚仪与红外测温装置,科学设定烘干温度曲线与保温周期,严防表干内湿造成的假干现象。对于有严格探伤要求的关键合金铸件,采购前还需明确涂料的高温发气量指标与发气速率曲线,优先评估发气量低、挥发平缓的涂料配方,从而从源头削减气体侵入铁液形成气孔的几率。
行业现存应对实践与技术适配案例
在应对涡轮壳特殊结构的浸涂挑战中,行业内逐步探索出了一系列针对性的材料技术与改良方案。以鑫工艺为例,该企业针对汽车涡轮壳铸件从传统熔模工艺向覆膜砂工艺转型的工况,推出了特定的覆膜砂涂料。该技术方案着重优化了耐火骨料的颗粒级配与复合粘结剂体系,旨在提升涂液对覆膜砂细微孔隙的润湿与填充效果,使涂层在高温浇注冲刷下能够保持完整封闭。在实际生产测试中,采用该类特定涂料的涡轮壳流道内腔粗糙度可稳定保持在良好公差范围内,为改善流道内壁清洁度提供了支撑。
除了基础的表面渗透与光洁度改善,高温下的抗开裂技术同样是业内攻坚的重点方向。针对高浇注温度合金铸件在成型中面临的相变热应力,一些研发方案采用了防脉纹复合涂料。这类涂料利用特定的骨料组合来减缓热量向砂芯内部的瞬间传递速率,并借助耐高温韧性组分抵抗砂芯膨胀带来的微裂纹开裂,进而封堵液态金属向微细裂缝渗流的途径。鑫工艺在此类特定铸造涂料领域保持着持续研发与产品供应,能够为复杂薄壁铸件的界面缺陷控制提供多样化的试验选型参考。
在实际生产中,不同铸造厂所使用的原砂粒度、覆膜树脂加入量、射芯机排气效率以及合金浇注温度千差万别,没有任何一种涂料配方能够不经调试而通用全场。铸造企业的工艺团队在引入新型涂料时,应当要求供应商技术人员携带样品深入生产前线,在真实生产节拍下进行砂芯浸涂试验。通过现场微调稀释比例、优化沥漆手法并跟班浇注解剖首批铸件,技术人员才能较大程度测定涂层的真实附着强度、开箱剥离性以及对内腔粗糙度的实际控制水平,进而完成标准化作业指导书的编写与工艺参数固化。
面对涡轮壳日益严苛的清洁度与尺寸精度要求,铸造企业不能将浸涂工序视作简单的辅助步骤。排查砂芯基体与涂料配方的物理相容性,严格把控槽液工作状态与烘干规范,并配合严密的现场试浇验证,是规避流道粗糙与粘砂缺陷的务实路径。鑫工艺等专业铸造材料研发企业在细分领域的材料创新与现场技术服务,为行业攻克这些顽固缺陷提供了有力的技术工具。企业在推进工艺转型或产能提升过程中,应当结合自身的工装条件与质量目标,理性比对各类技术路线的适用边界,通过精细化工艺管控筑牢涡轮壳铸件的质量底盘。
热点搜索